在电气系统中,接触不良是最常见也最容易被忽视的隐患之一。相关行业统计表明,工业电气火灾中有相当比例与连接点接触不良直接相关。一个看似微不足道的松动或氧化,在电流持续作用下可能演变为数百摄氏度的高温热源,最终引燃周围材料。本文从接触电阻本质、恶性循环机制、典型场景和检测方法四个层面展开分析。
一、接触电阻的本质
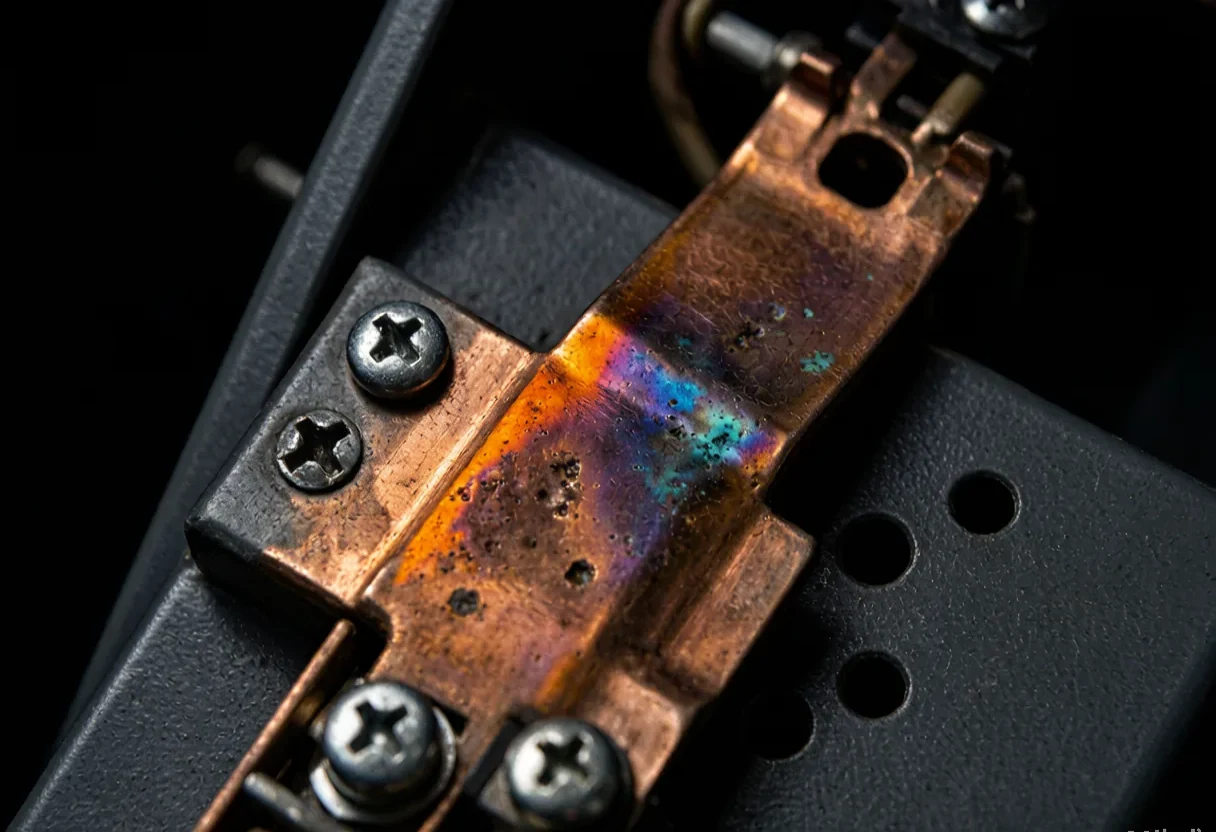
任何电气连接都不是理想的面接触。从微观角度看,两个金属导体接触时,实际接触的只是表面凸起的一些离散点,而非整个接触面。电流被迫从这些有限的接触点通过,导致有效导电截面积远小于导体的标称截面积——这就是接触电阻产生的根本原因。
接触电阻的大小取决于三个因素:接触压力、接触面积和接触面的表面状态。接触压力越大,微观凸起被压平的程度越高,实际接触面积越大,接触电阻越小。表面氧化膜、油污、灰尘等污染物会形成高电阻的界面层,显著增大接触电阻。
以配电柜内母排搭接面为例:设计接触电阻约在微欧级别,在1000A额定电流下发热功率约10W,温升在可接受范围内。但如果搭接螺栓松动导致接触压力下降,接触电阻可能增大一个数量级甚至更高,发热功率随之增大到100W以上——这个量级的热量在密闭柜体内足以造成显著的局部温升。
二、恶性循环的演化机制
接触不良引发火灾的过程通常不是一蹴而就的,而是经历一个逐渐加速的恶性循环,可分为四个阶段。
第一阶段:接触状态劣化。 由于安装扭矩不足、热胀冷缩循环、机械振动等原因,连接点的接触压力逐渐下降。同时接触面在空气中自然氧化,形成氧化铜或氧化铝薄膜。这些氧化膜的电阻率远高于基体金属,导致接触电阻开始增大。
第二阶段:发热与氧化加速。 接触电阻增大导致发热量增加,局部温度升高。温度升高反过来加速接触面的氧化反应——对于铜导体,温度每升高10℃,氧化速率约增加一倍。氧化膜增厚进一步增大接触电阻,形成"发热→氧化→电阻增大→更多发热"的正反馈循环。
第三阶段:材料退火与接触压力丧失。 当局部温度持续升高到铜或铝的退火温度以上时(铜约200℃(据设备失效分析文献)至300℃,铝约100℃至200℃),导体材料发生软化。螺栓连接的弹性变形能力下降,接触压力进一步丧失。此时接触电阻可能出现阶跃式增大,温度急剧攀升。
第四阶段:绝缘破坏与起弧。 当接点温度超过邻近绝缘材料的耐热极限时,绝缘开始碳化、脆裂。碳化的绝缘材料本身具有一定导电性,可能形成对地或相间的爬电路径。最终绝缘击穿引发短路电弧,或高温接点直接引燃周围可燃材料。
三、典型故障场景
母排搭接处。 母排是配电柜内电流最大的导体,其搭接处的接触状态至关重要。常见故障原因包括:安装时螺栓扭矩不均匀、未使用防松垫圈、搭接面未做防氧化处理。母排搭接处一旦过热,由于母排本身是良好导热体,热量会沿母排传导,可能影响相邻多个连接点。
电缆接头。 电缆与断路器、接触器等元件的连接端子是另一个高发故障点。多股软导线如果未压接接线端子而直接接入,部分线丝可能断裂或接触不良。铝芯电缆与铜端子连接时,若未使用铜铝过渡端子,电化学腐蚀会迅速增大接触电阻。
端子排。 控制回路中的端子排虽然电流不大,但接点数量多、分布密集,且往往位于柜内通风较差的区域。一个端子排上数十个接点中,只要有一个出现接触不良,产生的局部热量就可能影响整排端子的绝缘性能。
插接件与抽屉式开关。 抽屉式断路器的插接头、二次回路插接件等可分离连接部位,由于频繁插拔或长期不动作,接触弹簧可能疲劳失效,导致接触压力不足。
四、检测与诊断方法
接触不良的早期发现依赖于有效的检测手段,以下四种方法各有适用场景。
红外热成像。 这是目前最有效的接触不良检测方法。通过定期对配电柜进行红外扫描,可直观发现温度异常的连接点。判断标准通常采用相对温差法:同一柜内同类型接点之间温差超过一定阈值(如15K)即判定为异常。红外检测应在设备带载运行时进行,空载或轻载状态下接触不良的温升可能不明显。
接触电阻测量。 使用微欧计或回路电阻测试仪直接测量关键连接点的接触电阻,与出厂值或历史值对比。这种方法精度高,但通常需要在停电状态下进行,适用于年度检修。
温度在线监测。 在重要连接点部署无线温度传感器或光纤测温系统,实现实时在线监测。这种方式可捕捉间歇性过载或环境温度变化导致的温升异常,预警时效性较好。
目视检查。 虽是最基础的方法,但经验丰富的运维人员可通过观察接点周围变色、热缩管变形、绝缘材料碳化痕迹等迹象,发现已发展到一定程度的接触不良问题。
五、预防措施
从设计安装阶段就做好接触不良的预防,远比事后检修更经济有效。
安装环节应严格执行扭矩标准,使用力矩扳手确保每个螺栓的紧固力一致。铜排搭接面应进行搪锡或镀银处理,防止氧化。铝排搭接面应涂抹导电膏或进行过渡处理。所有连接螺栓应配置防松垫圈或弹垫。
运维环节应建立定期红外检测制度,对重要配电柜每季度至少检测一次。检测数据应归档形成趋势曲线,便于发现渐进性劣化。对于频繁出现温升异常的接点,应安排停电检修,拆开检查接触面实际状态,必要时重新打磨、紧固或更换。
常见问题
接触不良为什么会发热,进而引发电气隐患?
深入解析电气连接点接触电阻的形成本质与接触不良引发火灾的四阶段恶性循环机制,涵盖母排、电缆接头、端子排等典型故障场景,提供红外检测与预防措施参考。
电气连接点的接触电阻本质是什么,受哪些因素影响?
任何电气连接从微观角度看,实际接触的只是表面凸起的离散点而非整个接触面,电流被迫从有限接触点通过,有效导电截面积远小于标称截面积,这就是接触电阻产生的根本原因。接触电阻大小取决于接触压力、接触面积和接触面表面状态三个因素。以配电柜母排搭接面为例,设计接触电阻约微欧级别,1000A电流下发热约10W;若螺栓松动导致接触压力下降,接触电阻可增大一个数量级以上,发热功率增至100W以上。
电气连接点接触不良的恶性循环是怎么发展的?
接触不良引发火灾经历四个加速阶段:第一阶段接触状态劣化,因安装扭矩不足、热胀冷缩、振动等导致接触压力下降,接触面氧化形成高阻膜;第二阶段发热与氧化加速,接触电阻增大导致局部温升,温度每升高10℃氧化反应速度显著加快,接触电阻进一步增大;第三阶段绝缘材料碳化,持续高温使附近绝缘材料分解碳化,形成导电通路;第四阶段电弧与起火,碳化通道发展为电弧,温度可达数千摄氏度,引燃周围可燃物。
如何预防接触不良发热原理与电气隐患演化过程相关的安全风险?
应采取以下措施:安装时严格按扭矩要求紧固连接螺栓,使用力矩扳手确保接触压力达标;定期使用红外热像仪检测电气连接点温度,发现温升异常及时处理;对大电流回路的母排搭接面定期检查氧化和松动情况;避免不同金属直接连接防止电偶腐蚀;在关键连接点部署温度监测或电气火灾监控系统。
接触不良发热原理与电气隐患演化过程涉及哪些国家标准?
本文主要参考GB 50016《建筑设计防火规范》等电气消防相关国家标准。